首页»工程案例 工程案例»工程案例 - 无锡博耐特自动焊接设备厂

工程案例

从管道预制车间到压力容器制造现场,每一套焊接系统的落地都对应着具体的工件、节拍与验收标准。本页汇集管管自动焊、管法兰自动焊及等离子焊接设备在不同行业的应用实录,呈现设备配置思路、工艺参数取向与现场使用反馈,供同类工况选型时对照参考。

12+
行业应用场景
200+
交付设备套数
98%
一次验收合格率
24h
技术响应时效

典型案例展示
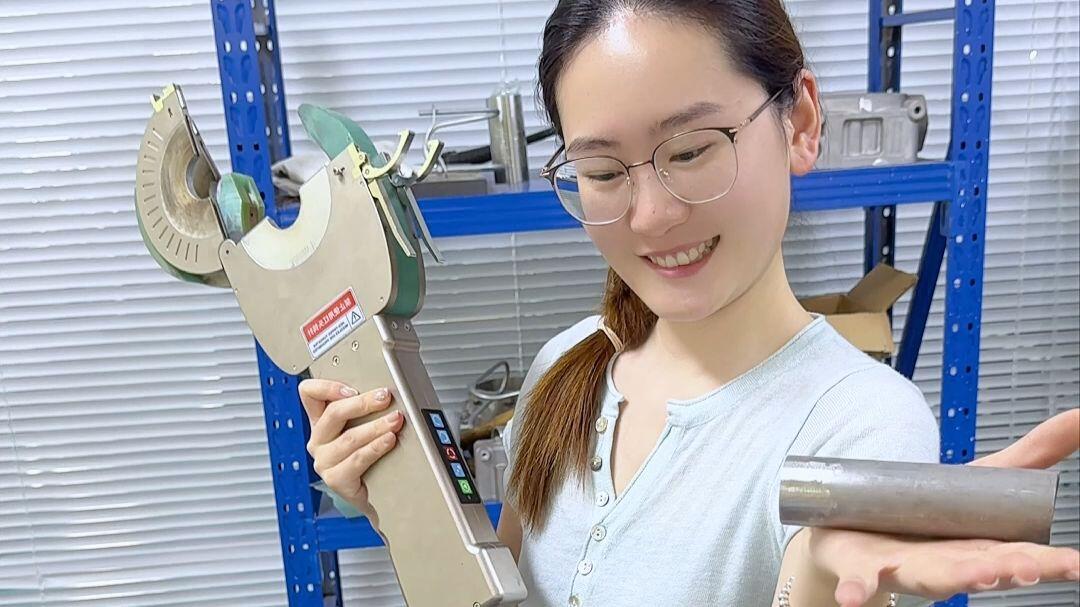
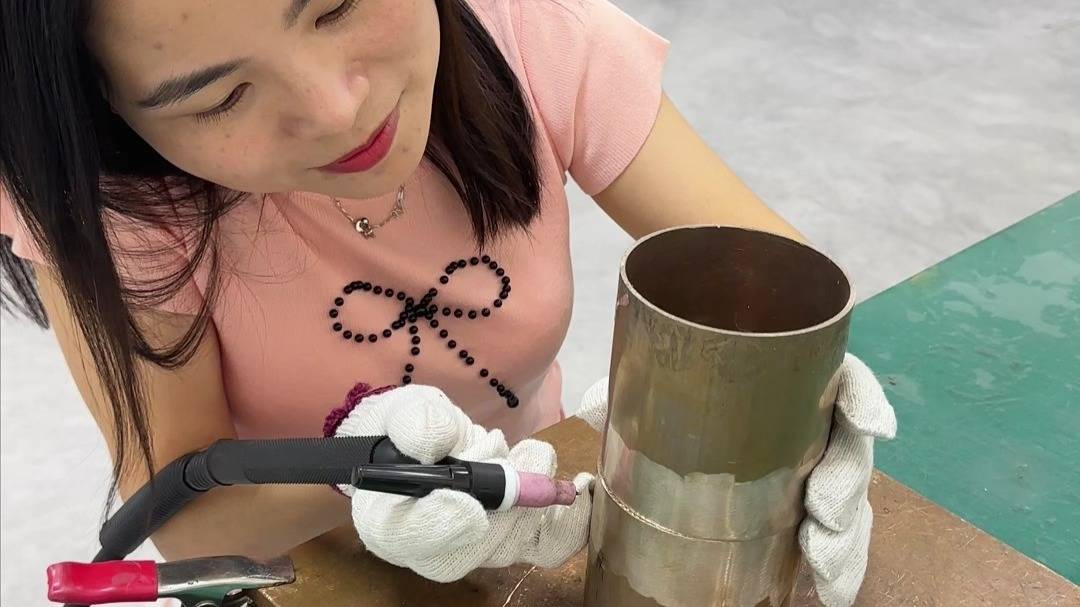
管道预制车间管管自动焊应用

管道预制车间管管自动焊

针对DN300碳钢管道环缝,配置卡盘式管管自动焊系统,实现单面焊双面成型,节拍稳定。

查看详情 →
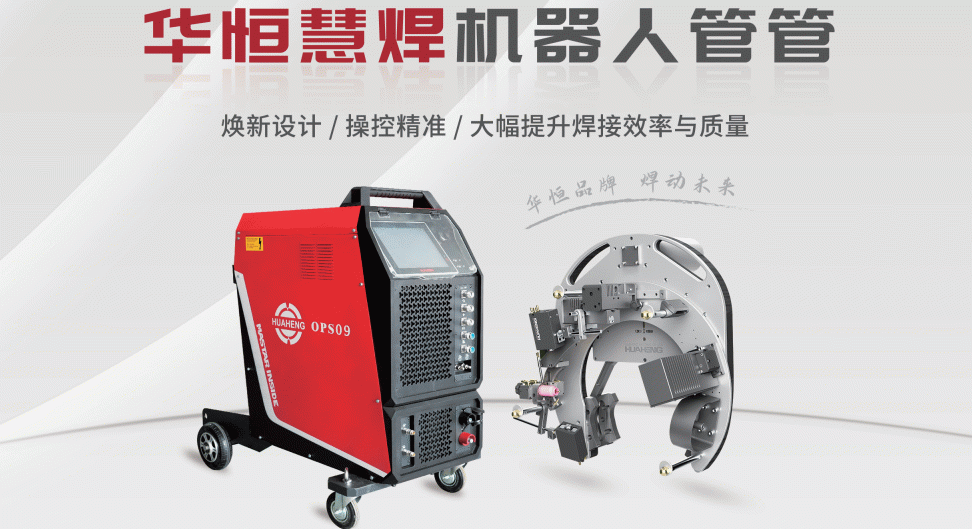
压力容器管法兰自动焊改造

压力容器管法兰自动焊改造

原手工法兰焊接改为自动焊专机,焊缝余高一致,返修率明显下降,操作人员由3人减至1人。

查看详情 →
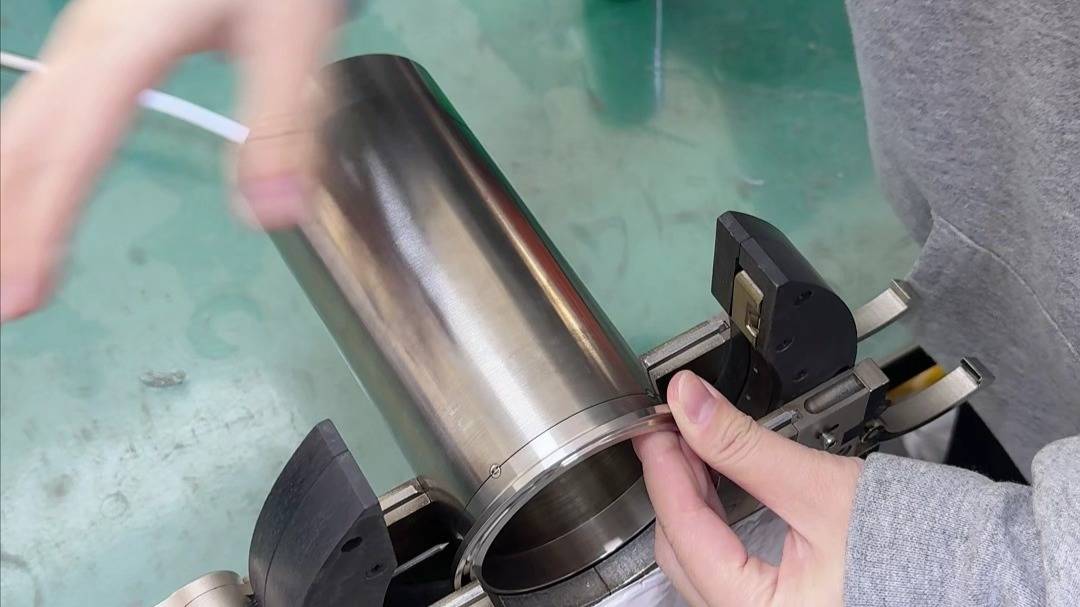
飞马特等离子焊机薄板焊接

飞马特等离子焊机薄板焊接

不锈钢薄壁筒体纵缝采用等离子焊接,热输入低、变形小,焊缝成型美观无需打磨。

查看详情 →
钢结构厚板耐磨堆焊修复

钢结构厚板耐磨堆焊修复

磨损辊面采用耐磨堆焊设备修复,堆焊层结合牢固,使用寿命较新品延长约40%。

查看详情 →
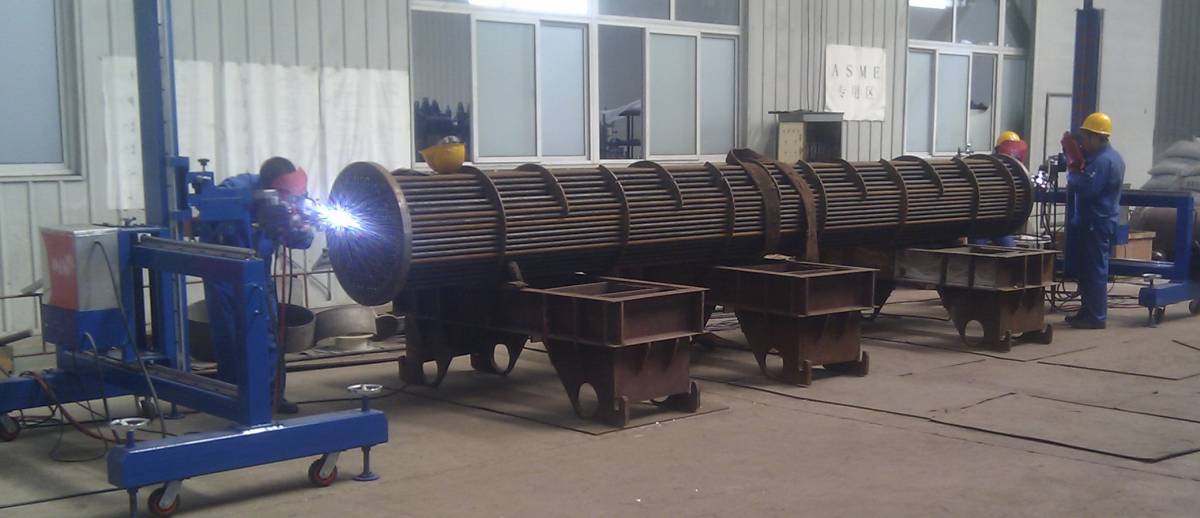
换热器管板自动焊接

换热器管板自动焊接

管板接头数量多、位置密集,采用自动焊接机配合摆动机构,保证焊脚均匀一致。

查看详情 →
现场工艺调试与培训

现场工艺调试与培训

设备到厂后由技术团队完成参数标定与操作培训,帮助客户快速形成稳定生产能力。

查看详情 →

案例覆盖行业

案例常见问题

Q:我的工件规格与案例不同,能否直接套用方案?

A:案例展示的是配置思路与工艺取向,具体到壁厚、材质、坡口形式仍需重新核算。我们会在了解工件参数后给出针对性建议。

Q:案例中的节拍数据是否包含上下料时间?

A:页面所述节拍一般指纯焊接时间,实际产能还需结合工装形式与辅助作业方式综合评估。

Q:能否到已交付现场参观?

A:可视客户意愿协调就近案例现场观摩,具体安排请与技术团队沟通确认。

最新案例与相关阅读
拼板埋弧焊过程中的工艺控制及注意要点 纵缝自动焊 拼板、直缝焊接设备专机
产品知识 · 2025-03-07

拼板埋弧焊过程中的工艺控制及注意要点 纵缝自动焊 拼板、直缝焊接设备专机

1.焊前准备工作1)焊前需将坡口及两侧30mm范围内的杂质清除干净,装配间隙、坡口尺寸和定位焊质量符合规定。2)潮湿条件下或待焊坡口有露水、冰霜时,应烘干后再进行焊接,焊前预热按Q/DL 164-1999标准要求进行。3)埋弧焊焊剂焊前应进

查看详情 →
全位置管板焊机 管板自动焊机 应用于山东省换热器行业项目
客户案例 · 2024-11-13

全位置管板焊机 管板自动焊机 应用于山东省换热器行业项目

项目地点:山东省 应用行业:换热器行业 涉及产品:美焊 MWP 系列全位置管板焊机 管板自动焊机 美焊MWP系列全位置管板焊机 管板自动焊机 主要用于壁厚≥1mm的不锈钢、碳钢、钛合金等管道焊接;智能数字化焊接控制系统,搭载专家数据库,成型

查看详情 →
全位置管板焊机 管板自动焊机 应用于浙江省换热器行业项目
客户案例 · 2024-11-13

全位置管板焊机 管板自动焊机 应用于浙江省换热器行业项目

项目地点:浙江省 应用行业:换热器行业 涉及产品:美焊 MWP 系列全位置管板焊机 管板全自动焊机 美焊MWP系列全位置管板焊机 管板全自动焊机 主要用于壁厚≥1mm的不锈钢、碳钢、钛合金等管道焊接;智能数字化焊接控制系统,搭载专家数据库,

查看详情 →
管管自动焊在现场时需要注意哪些事项
产品知识 ·

管管自动焊在现场时需要注意哪些事项

1、管管自动焊接时,若送丝不稳定,应立即停止,待处理后继续焊接; 2、自动焊管时,应将焊枪电缆拉直,及时处理焊枪扭结; 3、加强焊工责任教育,发现问题立即停止焊接,并及时处理。如果不确定,需要咨询有经验的人; 4、确保接地线接触良好; 5、

查看详情 →

您的工况,也可以成为一个可复用的案例

提供工件图纸与产能目标,我们协助完成设备选型与工艺方案初稿。

提交工况需求
本公司主要生产管管自动焊管法兰自动焊飞马特等离子焊机等系列产品的厂家