新闻资讯
最新资讯
更多
轨道式 TIG 焊接:美焊科技赋能多行业精密制造,解析技术原理与核心优势
在焊接领域,轨道式焊接因其高焊接质量而备受青睐,其中 TIG 焊尤为常见。该工艺通过机械系统引导焊枪围绕焊接工件旋转,实现了精准而高效的焊接作业。航空航天、高速列车、核电、制药、食品、微电子半导体、电力、石油、燃气等行业均依赖轨道式焊接技术
2025-09-20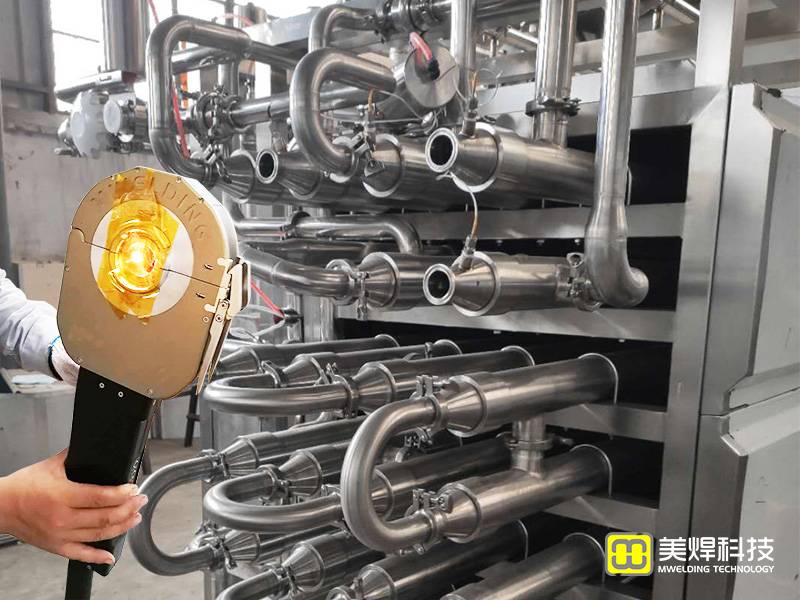
不锈钢管道焊接防止背面氧化怎么办
在石油化工施工过程中,不锈钢管焊接作业面临显著的技术难题:焊道表面及热影响区极易发生氧化变色现象。为确保材料固有的耐腐蚀性能,现行工艺要求对焊缝实施酸洗钝化处理,以促进表面形成保护性氧化膜。然而,由于管道结构的限制,内壁区域往往难以实现有效
2025-07-05
焊接工艺与变形:影响因素、危害及管控方向
焊接过程是一个不均匀的加热与冷却过程。在此过程中,焊件上形成的焊接残余应力和变形大小,主要取决于焊接热过程以及受拘束的条件。在焊接加热(高温)阶段,焊缝因受热而膨胀,但焊缝两侧的母材金属会阻碍其膨胀,这就使得焊缝承受压应力,而焊缝两侧的母材
2025-04-18
氩弧焊焊接管道时,须知的焊接技巧,和常见问题以及解决方法!
氩弧焊是一种常见的焊接技术,广泛应用于各个领域,如管道焊接、不锈钢装饰等。在管道焊接中,又经常需要在垂直位置焊接管道。虽然垂直焊接对新人来说很有难度,但只要掌握一些关键技巧,你也可以实现高质量的焊接。一、准备工作在开始焊接之前,确保你已经做
2025-03-14
拼板埋弧焊过程中的工艺控制及注意要点 纵缝自动焊 拼板、直缝焊接设备专机
1.焊前准备工作1)焊前需将坡口及两侧30mm范围内的杂质清除干净,装配间隙、坡口尺寸和定位焊质量符合规定。2)潮湿条件下或待焊坡口有露水、冰霜时,应烘干后再进行焊接,焊前预热按Q/DL 164-1999标准要求进行。3)埋弧焊焊剂焊前应进
2025-03-07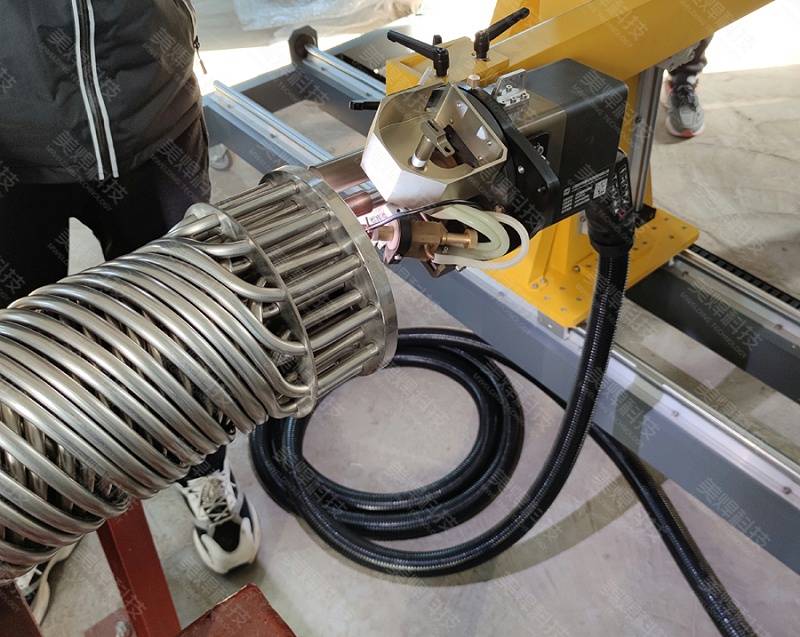
全位置管板焊机 管板自动焊机 应用于山东省换热器行业项目
项目地点:山东省 应用行业:换热器行业 涉及产品:美焊 MWP 系列全位置管板焊机 管板自动焊机 美焊MWP系列全位置管板焊机 管板自动焊机 主要用于壁厚≥1mm的不锈钢、碳钢、钛合金等管道焊接;智能数字化焊接控制系统,搭载专家数据库,成型
2024-11-13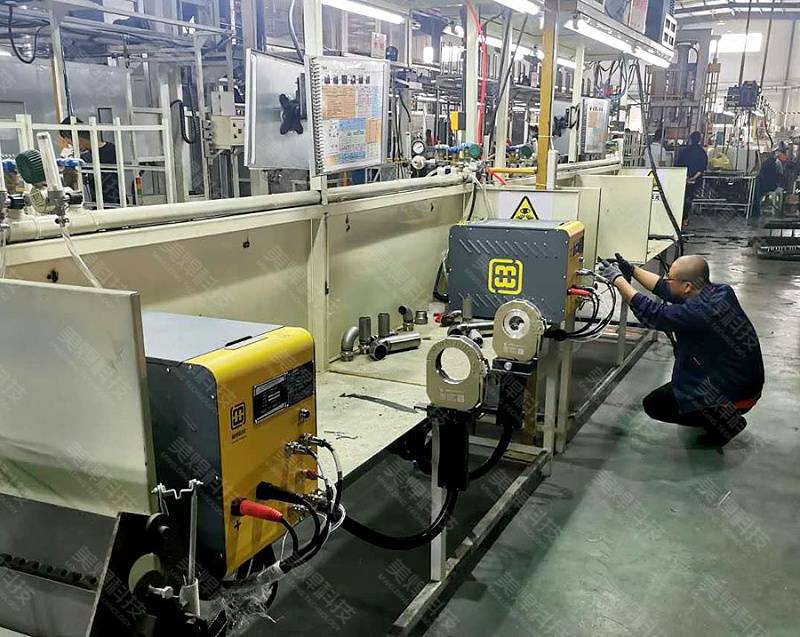
封闭式管管焊机 不锈钢管焊接机应用于山东暖通换热器行业项目
项目地点:山东省 应用行业:暖通换热器 涉及产品:美焊MWF系列封闭式管管焊机 不锈钢管焊接机 美焊MWF系列封闭式管管焊机 不锈钢管焊接机 主要用于壁厚≤3mm的不锈钢、碳钢、钛合金等薄壁管道焊接;智能数字化焊接控制系统,搭载专家数据库,
2024-11-13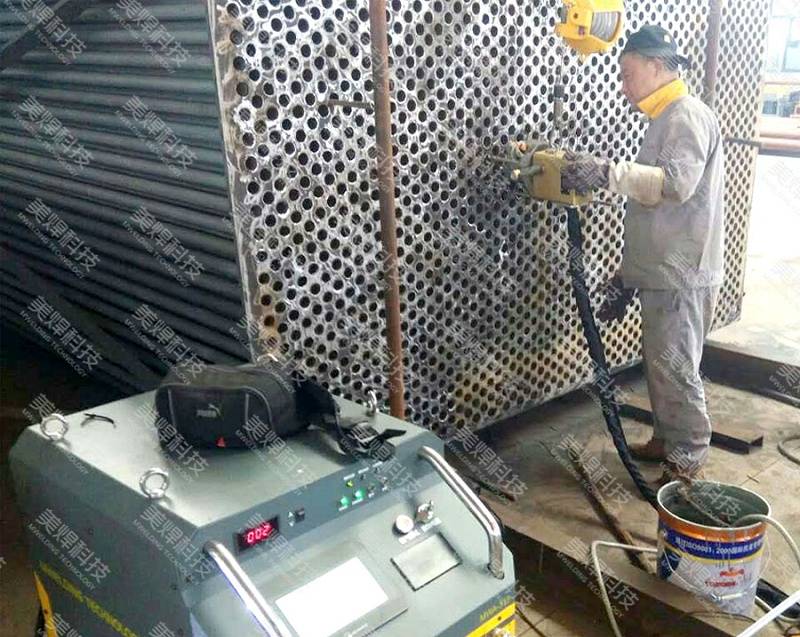
全位置管板焊机 管板自动焊机 应用于浙江省换热器行业项目
项目地点:浙江省 应用行业:换热器行业 涉及产品:美焊 MWP 系列全位置管板焊机 管板全自动焊机 美焊MWP系列全位置管板焊机 管板全自动焊机 主要用于壁厚≥1mm的不锈钢、碳钢、钛合金等管道焊接;智能数字化焊接控制系统,搭载专家数据库,
2024-11-13热点文章
行业新闻
自动化管焊装备赋能工业管道制造|自动管管焊机应用发展
在管道加工制造领域,自动化焊接装备正在逐步替代传统人工作业模式。上海美焊智能化科技股份有限公司扎根长三角 G60 科创走廊,深耕自动化管焊装备领域多年,围绕管件焊接的实际工况,打造设备研发、生产制造到落地培训的整套服务链条,自动管管焊机是其
2026-09-08
行业应用
工程机械Admin2024-04-12INDUSTRY SOLUTION从管路预制到自动化焊接生产面向工程机械、液压装备及工业压力管路制造,华焊科技结合工件结构、焊接工艺、专用装备与运动控制,为管与管、管与接头及回转工件提供自动焊接解决方案
2024-04-12客户案例
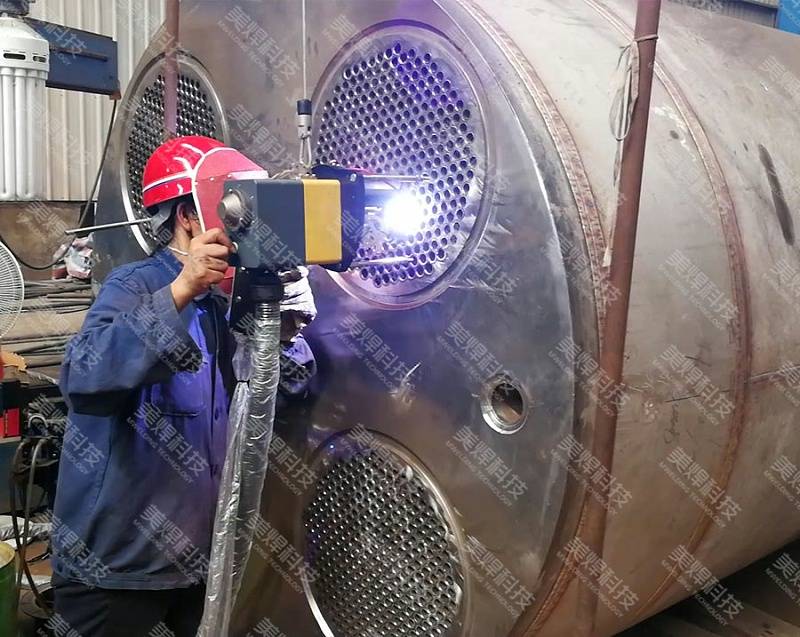
全位置管板焊接设备应用于江苏换热器行业项目
项目地点:江苏省 应用行业:热交换器行业 涉及产品:美焊MWP系列全位置管板焊机 美焊MWP系列全位置管板焊机 主要用于壁厚≥1mm的不锈钢、碳钢、钛合金等管道焊接;智能数字化焊接控制系统,搭载专家数据库,成型良好,具自动弧长和横摆功能,一
2024-11-13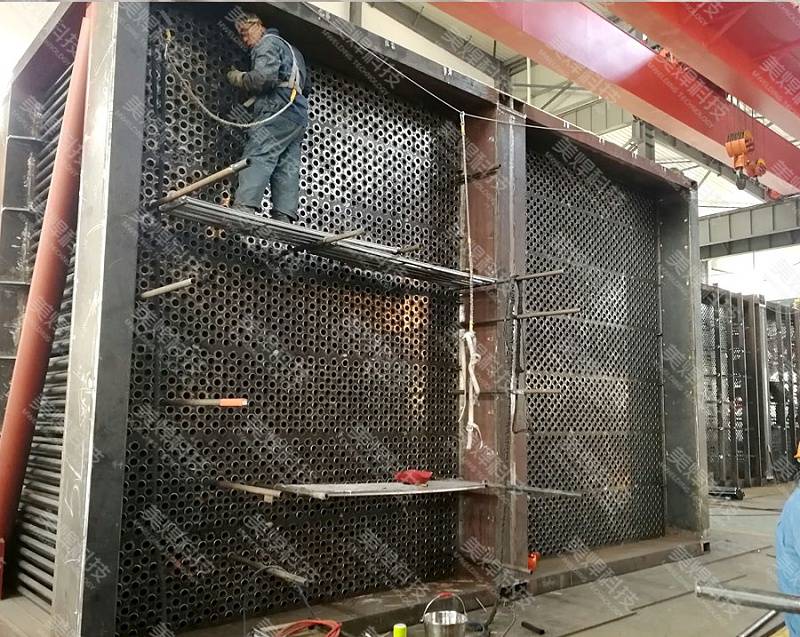
全位置管板焊接设备
项目地点:浙江省应用行业:换热器涉及产品:MWP系列美焊全位置管板焊机美焊MWP系列全位置管板焊机 主要用于壁厚≥1mm的不锈钢、碳钢、钛合金等管板焊接;智能数字化焊接控制系统,搭载专家数据库,成型良好,具自动弧长和横摆功能,一次焊接可完成
2024-11-13
产品知识
拼板埋弧焊过程中的工艺控制及注意要点 纵缝自动焊 拼板、直缝焊接设备专机
1.焊前准备工作1)焊前需将坡口及两侧30mm范围内的杂质清除干净,装配间隙、坡口尺寸和定位焊质量符合规定。2)潮湿条件下或待焊坡口有露水、冰霜时,应烘干后再进行焊接,焊前预热按Q/DL 164-1999标准要求进行。3)埋弧焊焊剂焊前应进
2025-03-07行业应用
防腐堆焊Admin2024-04-12 堆焊作为改变材料表面性能的工艺方法,因为其一种经济而快速的优点,越来越广泛地应用于各个行业的零件制造和修复。为了最有效地发挥堆焊层的作用,希望采用的堆焊方法有较小的母材稀释、较高的熔敷速度和优良的堆焊
2024-04-12
自动管管焊机的安全操作规程
1、新型或未使用的管板焊接机一般都是潮湿的,大大降低了绕组间和绕组与外壳间的绝缘电阻。开始使用时容易发生短路和接地,导致设备和人身事故。因此,在使用之前,用振动器检查绝缘电阻是否合格。 2、在启动新风管自动焊机前,应检查电气系统接触器是否良
关于管板焊机的焊接
1.电源与控制柜一体化设计,柜体底部有万向轮,可随意移动。 2.焊机采用移动货架三维坐标定位。 3.焊机采用七寸彩色触摸屏,直观的人机对话界面,便于查找参数,修改和验证。 4.焊机采用西门子PLC(可编程逻辑控制器),至少可保存99种工艺参
管板焊机的技术优势
1.稳定性控制: 由机械设备组织推动钨极转动,使钨极与电焊焊接产品工件维持稳定间距,进而使电孤工作电压维持稳定,相对性于手工制作,电孤更为平稳。电流量,转动及送丝操纵均具备闭环控制反馈调节作用,能够确保电焊焊接全过程中的电孤及各主要参数的可
管管自动焊在现场时需要注意哪些事项
1、管管自动焊接时,若送丝不稳定,应立即停止,待处理后继续焊接; 2、自动焊管时,应将焊枪电缆拉直,及时处理焊枪扭结; 3、加强焊工责任教育,发现问题立即停止焊接,并及时处理。如果不确定,需要咨询有经验的人; 4、确保接地线接触良好; 5、